ПОВТОРЯЕМАЯ МЕТОДИКА
Как пользоваться
- Определите элемент и плоскость сравнения на уже отдельном, безопасно опёртом образце. Отметьте место и вид: внутреннее вогнутое сопряжение либо наружное выпуклое скругление. Нужен фактический профиль сечения, не косой вид; не приближайтесь к машине и не разбирайте установленную систему ради получения образца.
- Определите набор, маркировку радиусов и единицы. Осмотрите пластину: рабочая кромка не должна быть погнутой, изношенной или повреждённой. Очистите доступные поверхности по подходящей инструкции. Не соскребайте покрытие или заусенец ради красивого совпадения: запишите состояние поверхности и разберитесь с ним отдельно.
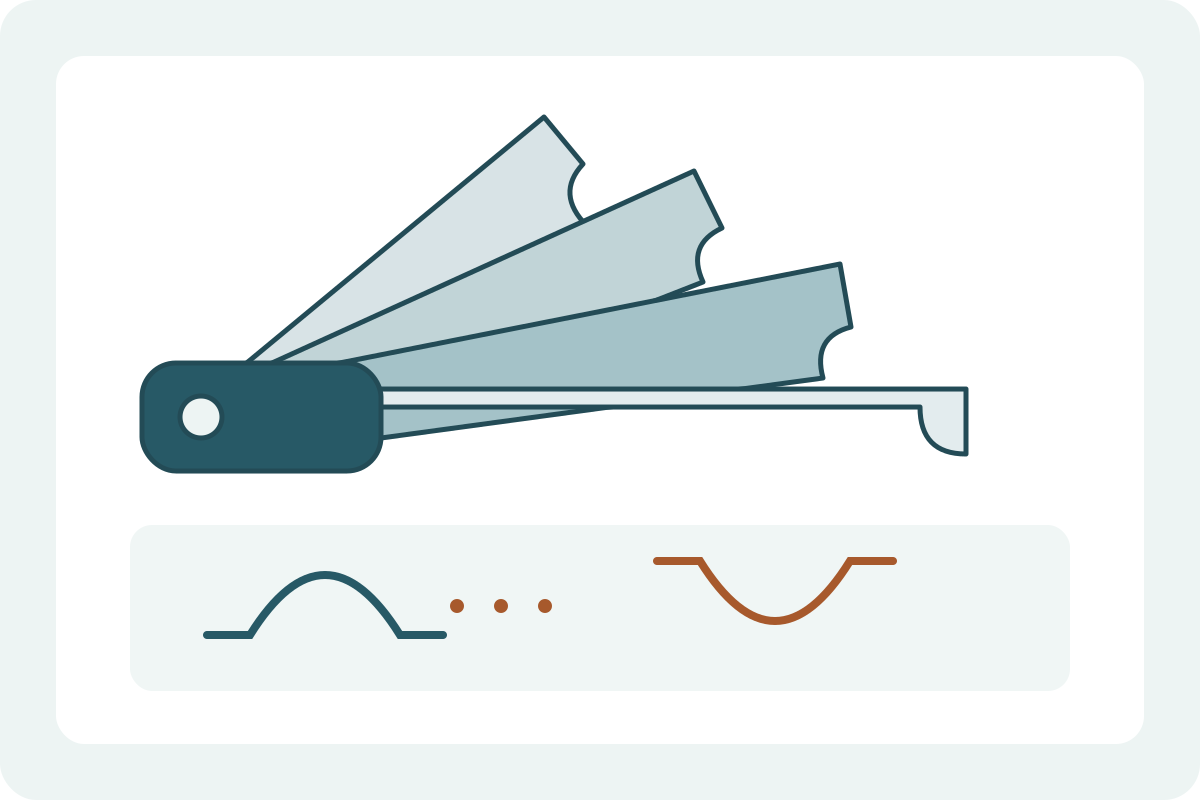
- Выберите противоположную форму рабочей кромки: выпуклую для вогнутого элемента, вогнутую для выпуклого. Проверьте охват дуги и доступ рядом с уступами. Starrett показывает разные возможности доступа и контроля у разных пластин: короткая дуга не проверяет автоматически угол и касание соседних прямых граней.
- Мягко приложите чистую пластину в выбранной плоскости, не качая, не вдавливая и не сгибая. Наблюдайте контакт и видимые просветы при обычном безопасном освещении; не используйте лазер или движущийся режущий инструмент. Сравните ближайшие доступные размеры в той же плоскости. Просвет — наблюдение несовпадения, не измеренная ширина зазора и не автоматический вывод о большем или меньшем радиусе.
- Повторите сравнение в отмеченном месте, затем в других существенных доступных сечениях, не смешивая записи. Укажите номинал, единицы, рабочую кромку, место, контакт или просвет и испытанные соседние пластины. Если убедительного повторяемого совпадения нет, запишите ограничение и выберите подходящее измерение профиля вместо интерполяции нового радиуса.
ПОНИМАНИЕ ИЗМЕРЕНИЯ
Как понимать результат
- Маркировка R6 мм означает номинальный радиус 6 мм, не диаметр 6 мм. Только для идеальной полной окружности такого радиуса D = 2 × 6 = 12 мм. Скруглённый угол — лишь местная дуга: расчёт не устанавливает общий размер детали, толщину стенки или диаметр трубы.
- Радиус 1/4 дюйма соответствует 25,4 / 4 = 6,35 мм, не 6 мм. Сохраняйте исходные маркировку и единицу; похожая метрическая пластина не является точной заменой дюймового радиуса.
- Условные соседние пластины R6,0 и R6,5 различаются номинальным радиусом на 0,5 мм. Этот шаг — не точность ±0,25 мм. Неполное совпадение с обеими также не доказывает радиус 6,25 мм и не гарантирует, что реальный профиль лежит между ними.
- Запись: «ближайшее доступное визуальное совпадение — R6 мм в отмеченном сечении А; соседние пластины и просветы записаны», не «истинный радиус ровно 6,000 мм». На наблюдение влияют поверхность, плоскость сравнения, доступ, состояние кромки и некруглая форма. Визуальное совпадение — не калибровка и не документированная приёмка допуска чертежа.
ПОИСК ОШИБОК В МЕТОДИКЕ
Частые проблемы и что проверить
Несколько пластин выглядят одинаково подходящими.
Проверьте ту же плоскость, доступные поверхности и освещение, не прижимая силой. Запишите неоднозначность. Не усредняйте номиналы и не выбирайте удобный радиус; если различие важно, нужен более подходящий проверенный метод профиля.
В середине есть контакт, у уступа пластина отходит.
Запишите картину контакта и проверьте помеху от корпуса пластины либо косое сечение. Может потребоваться другая форма доступа. Не подтачивайте шаблон и не объявляйте деталь большей или меньшей только по этому наблюдению.
Совпадение меняется вдоль края.
Разделяйте места в записи. Возможны переменная или некруглая кривизна либо изменение установки. Одно удачное сечение не доказывает одинаковый радиус всей кромки.
ОСТАНОВИТЕСЬ ДО ОПАСНОЙ ГРАНИЦЫ
Границы безопасности
- Работайте только с уже отдельным ручным настольным образцом. Не подносите пластину к вращающейся фрезе, шпинделю или другому движущемуся оборудованию, под напряжением либо с запасённой энергией.
- Тонкие пластины и края образца могут резать или защемлять. Устойчиво поддерживайте деталь, обращайтесь с пластинами бережно и следуйте уходу и хранению производителя; не используйте их как скребок, рычаг или направляющую реза.
- Не принимайте по визуальному сравнению несущие детали, элементы под давлением, транспортные и другие ответственные компоненты. Совпадение не разрешает обработку, снятие ограждений, изменение детали или ввод системы в работу.
РАЗУМНЫЙ ВЫБОР ПРИБОРА
На что смотреть при выборе
- Выберите нужные номиналы и единицы; проверьте список пластин, не предполагая одинаковый шаг по всему набору.
- Проверьте вогнутые и выпуклые кромки, охват дуги, держатель и доступ к уступам. Несколько рабочих мест в примере производителя относятся к определённой конструкции, не ко всем веерным наборам.
- Нужны читаемая маркировка, документированные характеристики и поддержка ухода или калибровки, когда она требуется. Число пластин не устраняет ограничения поверхности, установки и толкования.
Какие бывают приборы
Лучше всего подходит для: Переносное сравнение перечисленных номинальных профилей при достаточном доступе для пластины и держателя.
Лучше всего подходит для: Заданный радиус и подходящий доступ; доступные проверки зависят от конкретной конструкции.
Основные функции
За что стоит доплатить
- Нужные размеры, явные единицы и неповреждённые рабочие кромки с документированными характеристиками.
- Форму доступа и держатель под конкретный элемент.
За что обычно нет смысла переплачивать
- Огромное число пластин без нужных для задачи радиусов.
- Лишние знаки, основанные только на шаге пластин или визуальном совпадении.
Источники и инструкции
- Starrett Radius Gage Reference: вогнутые и выпуклые примеры, доступ и возможности разных дуг (английский; конкретные конструкции)
- Mitutoyo Series 186: маркировка радиусов и внутренние/наружные рабочие элементы (английский; описание конкретной серии)
Авторская условная схема, не фотография, шаблон радиуса для печати или калибровочный эталон. Кривые и зазоры не в масштабе; рабочих размеров радиуса нет.